
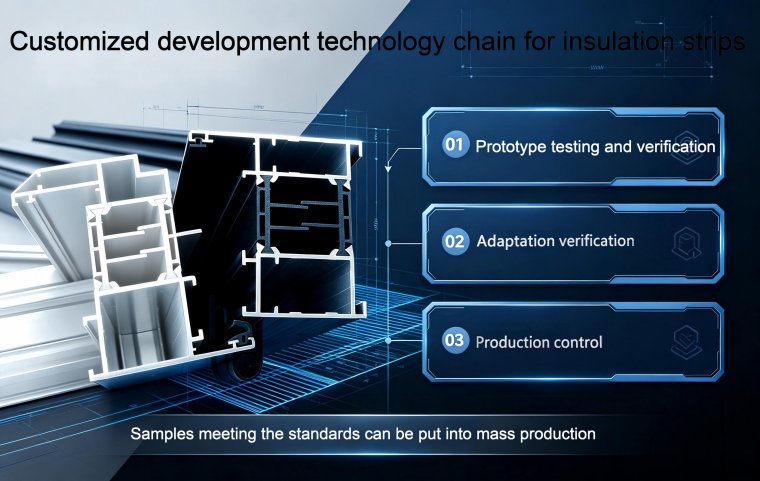
Extrusion Mold Trial Verification And Mass Production Control for New Thermal Break Strips
La finalización del mecanizado de las matrices de extrusión para barreras térmicas no significa el fin del desarrollo personalizado. Las matrices nuevas deben pasar por una serie de procedimientos de validación, entre ellos prueba de matriz, inspección de muestras, ensayos de ajuste de perfiles y optimización de parámetros. La producción en masa solo puede iniciarse tras comprobar que las muestras cumplen plenamente las normas de precisión dimensional, propiedades mecánicas y rendimiento de montaje.
Los problemas que surgen durante la prueba de matriz, como desviaciones dimensionales, alabeo, defectos superficiales y mala compatibilidad de montaje, pueden corregirse parcialmente ajustando los procesos de extrusión, mientras que otros requieren la reparación de la matriz. Este artículo expone los flujos de trabajo técnicos posteriores que comprenden la verificación de prueba de matriz, resolución de incidencias y control de producción en masa para matrices personalizadas de nueva fabricación.
1. Flujo de trabajo de la prueba inicial de matrices nuevas
Antes de montar una matriz nueva para la extrusión de prueba, se debe completar la limpieza de la cavidad, inspección del canal de flujo y verificación del sistema de calefacción, para garantizar que la matriz no presente rebabas, abolladuras ni daños por impacto. Se prioriza el material PA66‑GF25 para las pruebas de matriz. Se adoptan parámetros de referencia consolidados del sector para la temperatura del cilindro del extrusor, velocidad del tornillo, velocidad de tracción y temperatura del tanque de refrigeración, con el fin de minimizar la interferencia de variables y facilitar la identificación de si los defectos provienen de la propia matriz o del proceso de extrusión.
La medición dimensional de la primera barra de ensayo extruida solo debe realizarse tras su enfriamiento completo. Los perfiles a alta temperatura inmediatamente después de la extrusión no han completado su contracción total, por lo que las mediciones realizadas en esta etapa no son válidas como referencia. Las muestras deben mantenerse en condiciones ambientales para la liberación de tensiones y eliminar las tensiones residuales de enfriamiento antes de realizar cualquier ensayo.
2. Elementos de inspección de muestras personalizadas y validación de ajuste
La inspección de muestras consta de tres etapas básicas: inspección visual, comprobación de tolerancias dimensionales y validación de montaje del perfil. La inspección visual comprueba principalmente los defectos de conformación de las barreras térmicas, como líneas de soldadura, hundimientos, manchas, torsión y curvatura. En la inspección dimensional se utilizan instrumentos de medición de alta precisión para verificar dimensiones críticas, como anchura de sección, espesor de pared, altura de ranura y simetría, comparándolas con las dimensiones teóricas del dibujo, para confirmar si los productos terminados cumplen el grado de tolerancia acordado (estándar o de alta precisión).
Los ensayos físicos de inserción y ajuste de la barra son obligatorios una vez cumplidos los requisitos dimensionales. Las muestras de barrera térmica de prueba se insertan en las ranuras del perfil de aluminio correspondiente para comprobar una inserción fluida sin atascos, compresión forzada ni holguras parciales. Después de la inserción, se observa el contacto entre la barrera térmica y las paredes de la ranura del perfil, y se miden las holguras de ajuste reales. Incluso si los cálculos del dibujo 2D son correctos, pueden seguir produciéndose desviaciones de montaje físico; por lo tanto, los ensayos de ajuste físico constituyen un paso de aceptación indispensable para el desarrollo de matrices personalizadas.
Para productos personalizados con requisitos técnicos rigurosos, se pueden realizar muestreos adicionales y ensayos de laboratorio para medir indicadores mecánicos de norma nacional, como la resistencia a la tracción longitudinal y el rendimiento al envejecimiento térmico.
3. Diagnóstico de defectos frecuentes y soluciones en las pruebas de matriz
Ante pequeñas desviaciones dimensionales del producto terminado tras la prueba de matriz, primero se debe identificar su origen. Las desviaciones leves acompañadas de alabeo normal y buena calidad superficial del perfil pueden solucionarse ajustando finamente parámetros de proceso como la velocidad de tracción y el gradiente de refrigeración, para modificar la contracción y mejorar las dimensiones. Cuando las desviaciones dimensionales superan los límites de ajuste del proceso, o aparecen defectos estructurales como conformación incompleta de la sección, flujo desigual de la masa fundida y curvatura unidireccional persistente del perfil, la causa raíz reside en los canales de flujo y las dimensiones de la boquilla de la matriz, lo que requiere su reparación.
Los métodos de modificación de la matriz incluyen ampliación de cavidad, reducción de cavidad, pulido de canales de flujo e instalación de restrictor de flujo. Después de la modificación, la matriz debe someterse nuevamente a extrusión de prueba y a la repetición de ensayos de muestra hasta que todos los indicadores sean satisfactorios. En cada ciclo de reparación‑prueba se conservarán muestras y se registrarán los parámetros, para generar un archivo técnico completo del desarrollo personalizado.
4. Puntos clave para el uso y control de mantenimiento de matrices personalizadas tras su aceptación
Una vez aceptadas y liberadas para producción en masa, las nuevas matrices personalizadas dispondrán de archivos específicos con número de serie de la matriz, dibujos de sección, informes de prueba, modelos de perfil compatibles y parámetros estándar del proceso de extrusión. Las matrices personalizadas son herramientas de precisión. Las fibras de vidrio de la masa fundida PA66‑GF25 erosionan y desgastan continuamente las cavidades de la matriz, provocando cambios dimensionales lentos en la boquilla durante la producción prolongada.
Por consiguiente, se debe implantar un régimen de inspección por muestreo periódico durante la producción en masa de barreras térmicas personalizadas, con la comprobación regular de las tolerancias dimensionales críticas. Cuando las mediciones muestran una deriva dimensional gradual que se aproxima a los límites superiores de tolerancia, se detendrá la producción para inspeccionar el desgaste de la matriz y realizar reparaciones de pulido oportunas, evitando fallos de montaje en lotes de productos terminados.
5. Control de consistencia por lotes para la producción a largo plazo de barreras térmicas personalizadas
El buen estado de la matriz es solo uno de los factores que garantizan la consistencia del producto. Las variaciones en el grado de materia prima, parámetros de secado, temperatura de extrusión, velocidad de tracción y condiciones de refrigeración durante la producción en masa también pueden provocar fluctuaciones dimensionales. Las barreras térmicas de sección personalizada son mayoritariamente componentes de bajo volumen y para aplicaciones específicas; las dimensiones inconsistentes entre lotes suelen generar fallos de montaje en las plantas de fabricación de ventanas y puertas.
Los equipos de producción deben fijar el conjunto completo de parámetros de extrusión para los productos personalizados y evitar modificaciones arbitrarias de la formulación de materias primas. Los equipos de control de calidad deben aplicar estrictamente la inspección de la primera pieza, controles de patrulla durante el proceso y muestreo previo al envío, garantizando una precisión dimensional estable de las barreras térmicas entre lotes y un rendimiento de ajuste uniforme con los perfiles de aluminio correspondientes.
Conclusión
El desarrollo de matrices para barreras térmicas personalizadas no consiste en una entrega única desde los dibujos hasta las matrices terminadas, sino en una cadena técnica completa que abarca inspección de prueba de matriz, validación de ajuste, optimización por reparación de matriz y operación y mantenimiento de la producción en masa. La aplicación rigurosa de la verificación de muestras y ensayos de montaje durante las pruebas de matriz, sumada a un mayor control del desgaste de las matrices personalizadas en etapas posteriores, permite una producción estable a largo plazo de barreras térmicas personalizadas que cumplen los requisitos de ajuste con perfiles y las especificaciones técnicas de norma nacional.