
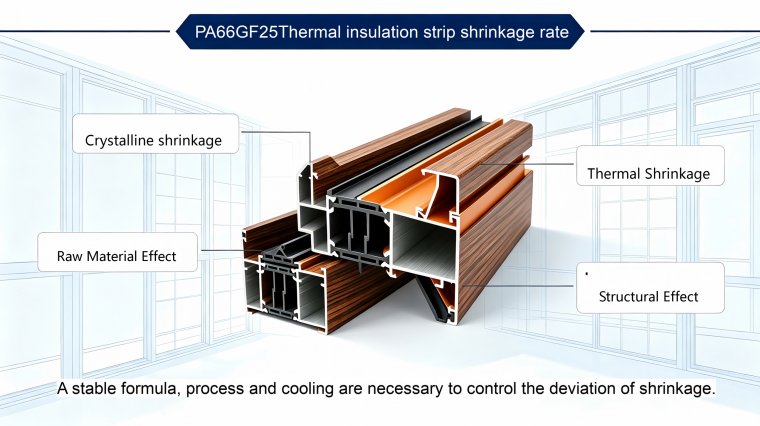
Mecanismo de influencia y control del proceso de contracción de las bandas aislantes térmicas PA66GF25
Este artículo analiza la contracción de las bandas aislantes térmicas de poliamida reforzada con fibra de vidrio PA66GF25. Estos perfiles extruidos semicristalinos sufren contracción térmica y por cristalización, cumpliendo con la norma GB/T 23615.1-2017.
La estabilidad de la contracción depende de la formulación de la materia prima. Un 25 % de fibra de vidrio reduce la contracción, mientras que los materiales reciclados, la mala dispersión de la fibra y el exceso de cargas provocan una contracción irregular y tensiones residuales. Una extrusión, enfriamiento inadecuados y secciones transversales desiguales generan deformaciones.
Una ligera contracción por envejecimiento aparece entre 7 y 15 días después de la producción, generando riesgos en el montaje. La contracción es consecuencia de los materiales, la fórmula, la extrusión y el enfriamiento. Materias primas y procesos estables controlan la contracción y garantizan la precisión dimensional.
Las bandas aislantes térmicas PA66GF25 son perfiles extruidos fabricados con poliamida reforzada con fibra de vidrio. El material presenta las características inherentes de contracción térmica y contracción por cristalización típicas de los materiales poliméricos. La tasa de contracción de las bandas aislantes térmicas se refiere a la proporción lineal de contracción dimensional y volumétrica del producto tras la extrusión en fusión a alta temperatura, el enfriamiento y la conformación hasta alcanzar un estado estable a temperatura ambiente. Constituye un indicador técnico fundamental para evaluar la estabilidad dimensional, la uniformidad del moldeado y la compacidad estructural del producto.
De acuerdo con la norma GB/T 23615.1-2017, las bandas aislantes térmicas terminadas deben mantener dimensiones estables, y las desviaciones de la contracción por enfriamiento y la contracción por envejecimiento deben mantenerse dentro de los límites de tolerancia; de lo contrario, se producirá una imprecisión dimensional por lotes. La contracción de las bandas aislantes térmicas se divide en dos tipos: contracción instantánea durante el enfriamiento tras la extrusión y contracción lenta por envejecimiento a temperatura ambiente. La magnitud de la tasa de contracción está determinada conjuntamente por la composición del material, el proceso de extrusión, el gradiente de enfriamiento y la estructura de la sección transversal. Este artículo analiza sistemáticamente el principio de formación y las leyes de influencia de la tasa de contracción de las bandas aislantes térmicas desde la perspectiva del mecanismo del material y la tecnología de producción.
I. Mecanismo físico y material básico de la contracción de las bandas aislantes térmicas
La resina de nailon PA66 es un material polimérico semicristalino. A temperaturas de fusión elevadas, las cadenas moleculares se encuentran en un estado desordenado y estirado, lo que provoca la expansión volumétrica del material y el aumento del espaciamiento intermolecular. Durante el enfriamiento tras la extrusión, la temperatura de la masa fundida desciende gradualmente, la movilidad de las cadenas poliméricas disminuye, las estructuras moleculares se reorganizan y cristalizan para volverse más densas. Macroscópicamente, esto se manifiesta como contracción dimensional y volumétrica, es decir, contracción por cristalización. Al mismo tiempo, los perfiles extruidos a alta temperatura sufren una contracción térmica física debida a la dilatación y contracción térmica durante el enfriamiento natural. La superposición de estos dos tipos de contracción constituye la tasa de contracción total de las bandas aislantes térmicas.
Como carga inorgánica rígida, la fibra de vidrio posee una tasa de contracción extremadamente baja y dimensiones estables. Actúa inhibiendo la contracción y fijando las dimensiones dentro del sistema de materiales. Uno de los objetivos principales de la formulación normalizada con un 25 % de fibra de vidrio es reducir considerablemente la alta contracción del nailon puro, permitiendo que la tasa de contracción de las bandas aislantes térmicas sea estable y controlable. Las bandas aislantes térmicas PA66GF25 conformes presentan una contracción uniforme y leve. Por el contrario, los productos con contenido insuficiente de fibra de vidrio, cargas mezcladas o materiales reciclados incorporados tienen una proporción de resina más elevada, lo que genera una contracción total notablemente mayor e irregular, con pérdida total de la estabilidad dimensional.
II. Influencia determinante de la composición de la materia prima en la tasa de contracción
La pureza de la materia prima y el sistema de formulación son las condiciones fundamentales que determinan la tasa de contracción. La resina PA66 virgen presenta un comportamiento de cristalización estable con valores de contracción fijos y linealmente uniformes. Las materias primas mezcladas con materiales reciclados sufren variaciones en la longitud de las cadenas moleculares y alteraciones en las velocidades de cristalización por degradación repetida a alta temperatura, lo que provoca fluctuaciones erráticas de la tasa de contracción y diferencias de contracción evidentes dentro de un mismo lote de productos.
El contenido de fibra de vidrio limita directamente la magnitud de la contracción: cuanto menor es la proporción de fibra de vidrio, mayor es la proporción de resina y más marcada es la contracción total. La dispersión desigual de la fibra de vidrio y la aglomeración local causan una contracción inconsistente de la sección transversal de los perfiles, generando problemas como contracción unilateral, hundimientos locales y deformación por torsión. Además, cargas inorgánicas excesivas, como carbonato de calcio y talco, alteran la uniformidad de la cristalización y generan distintas tasas de contracción entre la superficie y el interior de los perfiles. La superficie se enfría rápidamente y se contrae más, mientras que el interior se enfría lentamente con una contracción retardada, induciendo tensiones residuales internas y riesgos potenciales de deformación.
III. Leyes de influencia de los parámetros del proceso de extrusión en la fluctuación de la contracción
La temperatura de extrusión, la velocidad del husillo y la velocidad de arrastre son parámetros de proceso esenciales para regular la tasa de contracción. Temperaturas excesivas en cada zona del cilindro permiten una plastificación suficiente de la masa fundida y un estiramiento molecular completo, lo que resulta en una contracción por cristalización relativamente mayor tras el enfriamiento. Una temperatura insuficiente provoca una plastificación deficiente y baja cristalinidad, con una contracción reducida e inestable. Las fluctuaciones de temperatura generan directamente diferencias de contracción entre lotes y empeoran la uniformidad dimensional del producto.
La velocidad de arrastre y la tasa de enfriamiento determinan el estado de contracción durante la conformación. Una velocidad de arrastre excesiva estira forzosamente los perfiles antes de su completo enfriamiento y conformación, orientando las cadenas moleculares estiradas que se retraen continuamente durante el posterior envejecimiento a temperatura ambiente y producen una contracción secundaria. Una temperatura elevada del agua de enfriamiento o un tanque de enfriamiento demasiado corto generan gradientes de enfriamiento insuficientes entre el interior y el exterior de los perfiles. La superficie se fija rápidamente mientras el interior se contrae lentamente, causando contracción latente posterior a la producción, curvado y torsión. Un proceso de enfriamiento por gradiente estable es fundamental para controlar la contracción instantánea y la contracción por envejecimiento.
IV. Desviaciones de contracción provocadas por la estructura de la sección transversal y diferencias de espesor de pared
Las bandas aislantes térmicas de distintos modelos estructurales presentan diferencias estructurales en la tasa de contracción debido a variaciones en el espesor de pared de la sección transversal, disposición de cavidades y distribución de nervios. Las bandas aislantes térmicas simétricas con espesor de pared uniforme logran un enfriamiento sincronizado, contracción homogénea y deformación estable. Las estructuras con espesor de pared irregular, cambios bruscos de sección transversal, ángulos agudos y bordes delgados presentan un enfriamiento lento y una contracción grande en las zonas de pared gruesa, y un enfriamiento rápido y una contracción pequeña en las zonas de pared delgada. La contracción no sincronizada en los puntos de la sección transversal tiende a provocar torsión, flexión lateral y deformación por alabeo.
Las estructuras multicavidad, divididas por nervios internos, ofrecen una gran superficie de enfriamiento y una disipación térmica uniforme, lo que se traduce en una tasa de contracción total más baja y mejor uniformidad. Las estructuras huecas grandes de cavidad simple tienen una disipación térmica lenta en el centro, con un mayor retardo de contracción y una contracción por envejecimiento posterior más evidente. Por lo tanto, la complejidad estructural rige directamente la estabilidad de la contracción, lo que también es la razón clave para reservar una compensación de contracción durante la fabricación de moldes personalizados.
V. Características y reglas técnicas de la contracción retardada por envejecimiento
La contracción de las bandas aislantes térmicas no solo ocurre en la fase de enfriamiento de la producción. Todavía se produce una ligera contracción por envejecimiento entre 7 y 15 días después de la salida de fábrica de los productos terminados. Los perfiles con tensiones internas no liberadas completamente experimentan una reorganización molecular continua y una liberación lenta de tensiones a temperatura ambiente, generando una ligera retracción dimensional. Los productos fabricados con procesos inestables, enfriamiento rápido o sobreestiramiento presentan una mayor contracción por envejecimiento, lo que puede generar defectos ocultos: dimensiones conformes en la entrega, reducción posterior de las dimensiones y aumento de las holguras de montaje. Los procesos de producción estables y un tratamiento de envejecimiento adecuado pueden minimizar las desviaciones dimensionales causadas por la contracción retardada.
Conclusión
La tasa de contracción de las bandas aislantes térmicas es el resultado del efecto combinado de las propiedades del material, la estructura de la formulación, el proceso de extrusión y la conformación por enfriamiento. La contracción no controlada surge esencialmente de la combinación de cristalización desordenada, tensiones residuales, enfriamiento irregular y formulaciones no normalizadas. Dominar el mecanismo de formación de la contracción y estabilizar las materias primas y los parámetros del proceso permite controlar las desviaciones de contracción desde el origen y garantizar la precisión dimensional y la estabilidad estructural de las bandas aislantes térmicas.