
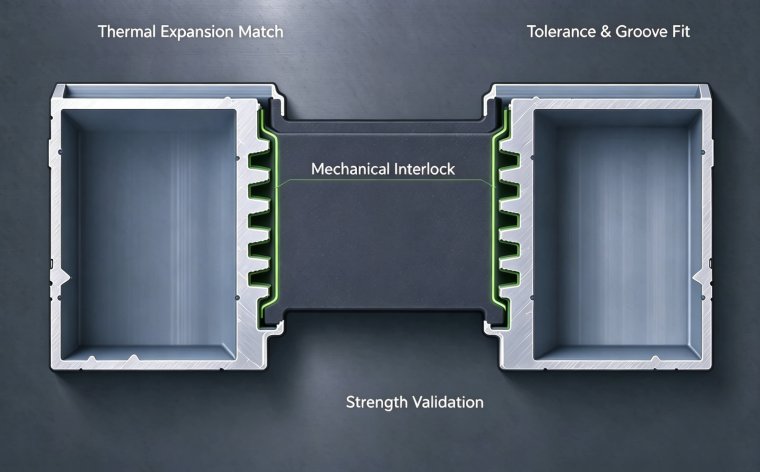
Compatibilidad de composición entre las barras aislantes térmicas PA66GF25 y los perfiles de aleación de aluminio
I. Definición e importancia ingenieril de la compatibilidad compuesta
La compatibilidad compuesta entre las bandas aislantes térmicas y los perfiles de aleación de aluminio es la capacidad de adaptación integral: tras la inserción y laminación compuesta, la banda aislante forma una estructura de acoplamiento estable con la ranura del perfil de aluminio. A lo largo de todo el ciclo de procesamiento, almacenamiento y servicio, el conjunto soporta de forma conjunta cargas mecánicas, alternancias de temperatura y envejecimiento ambiental sin defectos como deslizamiento, separación, fisuración o abombamiento. Los perfiles aislantes de puente roto por inserción dependen del acoplamiento por ranurado y laminación de las ranuras de aluminio para formar un cierre mecánico, sin capa adhesiva. La relación de compatibilidad entre ambos materiales se mantiene íntegramente por la estructura geométrica, las propiedades del material y la tensión de acoplamiento. Esta es la característica principal que distingue la compatibilidad compuesta de los sistemas compuestos adhesivos convencionales.
En la ingeniería de puertas, ventanas y muros cortina, la compatibilidad compuesta determina directamente la resistencia al corte, la resistencia a la tracción transversal y la estabilidad ante ciclos de alta y baja temperatura de los perfiles aislantes. Constituye un indicador decisivo en los ensayos de tipo. Los perfiles con compatibilidad compuesta insuficiente pueden sufrir fallos de composición durante el procesamiento posterior o el uso exterior, incluso si todos los indicadores individuales de la materia prima de la banda aislante cumplen las normas. Esto provoca el deterioro de la estanqueidad al aire y al agua, y la reducción del rendimiento aislante. En condiciones extremas, puede producirse la separación estructural de los perfiles, generando riesgos de seguridad. Para edificios de muy bajo consumo energético, muros cortina de gran altura, proyectos costeros y de regiones frías alpinas, la compatibilidad compuesta es un punto clave en la selección de materiales y la verificación de la adaptación de perfiles, además de un punto crítico de control para la compatibilidad de la cadena de suministro de puertas y ventanas de sistema.
II. Coincidencia del coeficiente de dilatación lineal: base para la deformación coordinada a largo plazo
El coeficiente de dilatación lineal de los perfiles de aleación de aluminio serie 6063 es de aproximadamente 2,35×10⁻⁵/K. Las bandas aislantes térmicas PA66GF25 conformes se controlan en el rango de 2,0×10⁻⁵/K ~ 3,0×10⁻⁵/K. Sus valores cercanos permiten una deformación sincrónica durante el aumento y descenso de la temperatura, reduciendo la tensión de corte en la interfaz. La diferencia de dilatación originada por el salto térmico es la fuente principal de cargas alternantes que soporta continuamente la interfaz compuesta. Los perfiles se calientan por radiación solar en verano y se contraen a bajas temperaturas en invierno; la diferencia de temperatura entre los perfiles de aluminio interior y exterior puede superar los 60 ℃. Si la matriz de la banda aislante no contiene suficiente fibra de vidrio o se emplea PVC o material reciclado fuertemente modificado, su coeficiente de dilatación se desviará notablemente del del aluminio. Cada ciclo térmico genera una fuerza de corte y tracción adicional en los dientes ranurados.
Esta tensión de corte repetida y acumulada no produce el fallo de forma inmediata, sino que causa un daño por fatiga progresivo. Tras ciclos prolongados, aparecen microfisuras en las zonas donde los dientes de aluminio presionan la banda aislante, la capacidad de cierre se debilita gradualmente y se forman pequeños huecos de deslizamiento entre la banda y la ranura de aluminio. Algunas bandas aislantes deficientes tienen un coeficiente de dilatación lineal más del doble que el del aluminio. Sufren curvatura del perfil y expulsión hacia afuera de la banda incluso en ensayos de corta duración a alta temperatura, con daño directo de la estructura compuesta. Por tanto, la coincidencia del coeficiente de dilatación lineal no es una simple comparación de parámetros materiales, sino un requisito fundamental para el servicio estable de las estructuras compuestas ante años de ciclos térmicos.
III. Tolerancia dimensional de la sección y lógica de adaptación de la estructura de la ranura
La composición por inserción pertenece al montaje de acoplamiento por interferencia. El ancho, grosor, chaflán lateral y contorno de la raíz del diente de la banda aislante deben formar un sistema de tolerancias adaptado a la ranura en cola de milano y a las dimensiones del ranurado del perfil de aluminio. El ancho de ranura, profundidad de ranura, altura del ranurado y paso de dientes de los perfiles de aluminio presentan tolerancias precisas generadas durante la extrusión y el ranurado. La banda aislante extruida también tiene rangos de tolerancia para el tamaño de sección, planitud del borde y rectitud. La superposición de estos dos conjuntos de tolerancias determina directamente la interferencia tras la laminación.
Si la sección de la banda aislante es demasiado delgada, los dientes de aluminio penetran insuficientemente tras la laminación, el área de cierre es reducida, y la resistencia al corte y a la tracción transversal compuesta no cumplen los requisitos, facilitando el deslizamiento y la extracción de la banda bajo fuerza externa. Si la sección es excesivamente gruesa y la interferencia supera el rango razonable, se genera una tensión de compresión excesiva durante la laminación que permanece en el interior de la banda. A medida que la tensión se libera lentamente tras la salida de la línea, el perfil se curva lateralmente y la banda aislante se abomba. Chaflanes laterales no adaptados, rebordes o curvatura ondulada de las bandas generan una resistencia de inserción desigual, provocando atascos y desviaciones en líneas de inserción de alta velocidad, profundidades de acoplamiento inconsistentes en un mismo perfil y una alta dispersión de la resistencia compuesta.
El ángulo y la anchura de apertura de las ranuras en cola de milano también regulan la compatibilidad. Las ranuras convencionales estándar se adaptan a bandas de sección normalizada. Las ranuras no estándar de forma especial y las ranuras de dientes poco profundos difícilmente alcanzan la resistencia compuesta estándar incluso con bandas de material conforme. Las fábricas de perfiles no pueden mezclar directamente bandas de distintos proveedores. Primero deben realizar una composición de ensayo de adaptación de sección, ensayar los indicadores de corte y tracción, y solo iniciar la producción en masa tras confirmar la coincidencia de tolerancias.
IV. Soporte de las propiedades mecánicas del material para la capacidad de carga del acoplamiento
Durante la laminación compuesta, las puntas duras de los dientes del perfil de aluminio se presionan sobre el lateral de la banda aislante PA66GF25 por fuerza externa. La fuerza de corte y la fuerza de tracción se transmiten mediante el enclavamiento mecánico entre los dientes y la matriz. Este proceso requiere que la matriz de la banda tenga dureza, resistencia a la tracción y rendimiento de fluencia a compresión adecuados: no debe ser demasiado dura para impedir la penetración de los dientes de aluminio, ni demasiado blanda para sufrir fluencia plástica por compresión y aflojamiento de los dientes con el uso prolongado.
Las bandas aislantes PA66GF25 estándar tienen una resistencia a la tracción ≥80 MPa, equilibrando rigidez y tenacidad. Se forman estructuras de enclavamiento estables tras la penetración de los dientes de aluminio. El material alrededor de los dientes dispersa la tensión local mediante una ligera deformación plástica y resiste la rotura frágil. Un contenido insuficiente de fibra de vidrio o sistemas de tenazado desequilibrados vuelven frágiles las bandas, que se fisuran directamente en las huellas de los dientes durante la laminación. Poca fibra de vidrio y exceso de material reciclado ablandan el material; aparece fluencia bajo la compresión continua de las puntas de los dientes. La velocidad de fluencia aumenta aún más a altas temperaturas, los huecos de acoplamiento se amplían progresivamente y la resistencia compuesta decae de forma continua.
Asimismo, la rigidez transversal y la resistencia a la flexión de las bandas aislantes afectan la rectitud de los perfiles compuestos. Dos perfiles de aluminio se unen en un conjunto por la banda tras la inserción. Un módulo de flexión insuficiente de la banda facilita el alabeo lateral de los perfiles compuestos, y la deformación se amplía en los procesos posteriores de pulverizado y envejecimiento, perjudicando la precisión de montaje de puertas y ventanas.
V. Características superficiales y distribución de tensiones en las interfaces de acoplamiento
El estado superficial de la banda aislante PA66GF25 extruida también influye en la compatibilidad compuesta. Una superficie lisa, densa y uniforme, sin porosidades locales, burbujas ni deslaminación superficial, garantiza una distribución uniforme de fuerzas tras la penetración de los dientes de aluminio. Si la superficie de la banda presenta espumados, poros o descamación, las puntas de los dientes caen en zonas defectuosas, provocando el fallo local del cierre y formando puntos débiles de la estructura compuesta.
No se requiere adherencia en los sistemas por inserción, que dependen exclusivamente del acoplamiento mecánico. Una lubricación superficial excesiva y la migración de aditivos precipitados hacia la superficie no reducen directamente la resistencia compuesta estática, pero favorecen el microdeslizamiento en la interfaz superficial tras un envejecimiento prolongado. La adición incontrolada de lubricantes y agentes desmoldantes en la materia prima provoca su precipitación y acumulación en las zonas laterales de acoplamiento, acelerando el fallo por fatiga de las interfaces de acoplamiento ante ciclos de alta y baja temperatura y ambientes húmedos, y debilitando la estabilidad de servicio a largo plazo.
VI. Ítems básicos de verificación de compatibilidad y lógica de valoración
Para la verificación de compatibilidad a nivel de material y sección, se priorizan los ensayos mecánicos estáticos, incluidos la resistencia al corte longitudinal y la resistencia a la tracción transversal. Estos dos indicadores son fundamentales para evaluar la compatibilidad compuesta. Las probetas de ensayo deben emplear bandas aislantes del mismo lote y perfiles de aluminio adaptados, compuestos según el proceso de laminación normal de fábrica; no se pueden sustituir por probetas individuales de banda. Además de la resistencia estática, los ensayos de ciclos de alta y baja temperatura y el ensayo de fluencia prolongada a alta temperatura verifican la estabilidad de compatibilidad ante alternancias térmicas.
En las probetas conformes, el fallo se produce por desgarro de la matriz de la banda aislante mientras los dientes de aluminio permanecen incrustados en el material. Si el fallo consiste en la extracción directa de los dientes de aluminio o en una separación lisa de la interfaz, la adaptación geométrica o material es insuficiente y la compatibilidad compuesta no es conforme. Este es el método más intuitivo para distinguir entre “materia prima conforme” y “conjunto de perfil adaptado conforme”.
VII. Consecuencias ingenieriles derivadas de defectos de compatibilidad material
Los perfiles de puente roto con mala compatibilidad compuesta presentan defectos en etapas de procesamiento posteriores: bandas flojas en los cortes de sierra, separación local por tensión durante el montaje de escuadras. El horneado a alta temperatura en el pulverizado provoca la curvatura del perfil y el abombamiento de la banda al liberarse la tensión. Durante el servicio en obra, los síntomas son dificultad al maniobrar puertas y ventanas, fallo continuo de las juntas de estanqueidad por compresión y degradación de la estanqueidad al aire y al agua. Tras ciclos térmicos prolongados, el agua penetra en los huecos de la interfaz compuesta, causando corrosión electroquímica de las ranuras de aluminio. Los productos de corrosión, al expandirse, abren aún más las zonas de acoplamiento, formando un círculo vicioso. En condiciones de muros cortina de gran altura con presión de viento alternante repetida, se acelera la fatiga de las interfaces compuestas, con riesgos de seguridad por separación del perfil.
VIII. Estrategia de selección y control de la adaptación material y estructural
El control de compatibilidad de la cadena de suministro de perfiles debe establecer un mecanismo de verificación tripartito: “indicadores de material + tolerancias de sección + estructura de ranura”. Al introducir materiales nuevos, además de ensayar indicadores individuales de la banda aislante como contenido de cenizas, contenido de fibra de vidrio, impacto a baja temperatura y coeficiente de dilatación lineal, debe realizarse una composición de ensayo con perfiles de aluminio para comprobar el rendimiento mecánico compuesta y la estabilidad cíclica. Las líneas de producción con especificaciones de ranura fijas deben preferiblemente mantener tolerancias de sección adaptadas para las bandas, reduciendo fluctuaciones de compatibilidad por mezcla de materiales de distintos fabricantes. Para bandas aislantes multicavitarias y de gran anchura, con mayor rigidez de sección, deben ajustarse simultáneamente los parámetros de ranurado y la presión de laminación de las ranuras; no se pueden adoptar directamente los criterios de proceso de bandas estrechas macizas.
Siguiente La diferencia entre PA66 y PA6