
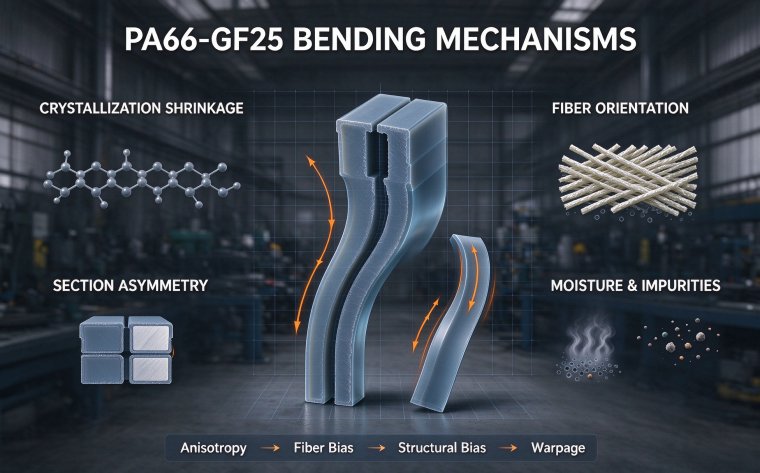
Análisis de las propiedades del material y las causas estructurales de la deformación por curvatura de las barras aislantes
Los defectos como la curvatura lateral, el alabeo, la torsión y la curvatura de arco que aparecen durante la producción por conformación de las barras de rotura térmica PA66GF25 se deben mayoritariamente a las propiedades físicas inherentes del material y las características innatas de las secciones transversales, y no simplemente a problemas de ajuste del equipo. El PA66 es un polímero semicristalino que presenta una contracción anisotrópica evidente al ser reforzado con fibra de vidrio; esta es la causa fundamental de la curvatura que diferencia a las barras de rotura térmica de los perfiles de plástico ordinarios. Este artículo realiza un análisis puramente técnico del mecanismo subyacente de la curvatura en el conformado de las barras de rotura térmica desde tres dimensiones intrínsecas: leyes de cristalización del material, características de orientación de la fibra de vidrio y diferencias estructurales de la sección transversal, clarificando el carácter inevitable y las leyes técnicas de la curvatura estructural.
I. Tendencia básica de curvatura provocada por la contracción cristalina desigual del PA66
La resina de nailon PA66 tiene una alta cristalinidad. Cuando la masa fundida se enfría y solidifica desde el estado fundido a alta temperatura, las cadenas moleculares se reordenan de forma ordenada y cristalizan para formar una estructura densa, generando una contracción volumétrica notable. A diferencia de los plásticos homogéneos, la contracción por cristalización del PA66 varía según la dirección: la tasa de contracción es baja en la dirección del flujo de la masa fundida y alta en la dirección perpendicular a dicho flujo. Esta contracción anisotrópica genera de forma natural diferencias de tensión en los perfiles durante el conformado, produciendo una tendencia física a curvarse hacia el lado de mayor contracción.
La diferencia de contracción del PA66 puro es relativamente controlable. Sin embargo, tras mezclarlo con un 25 % de fibra de vidrio para su refuerzo, la anisotropía del material se amplía aún más. Las fibras de vidrio prácticamente no se contraen y limitan la contracción en la dirección del flujo de la masa fundida, mientras que las zonas perpendiculares al flujo carecen de restricción efectiva, ampliando la brecha de contracción. Incluso con equipos y procesos totalmente normalizados, las barras de rotura térmica PA66GF25 conformes poseen de forma inherente una ligera tendencia a la curvatura, como propiedad física intrínseca del material. Esta tendencia solo puede compensarse mediante la optimización del proceso y no puede eliminarse completamente.
II. Tensión unilateral desequilibrada causada por la dispersión y orientación desigual de las fibras de vidrio
Durante la extrusión de las barras de rotura térmica, las fibras de vidrio se alinean en la dirección del flujo de la masa fundida. En condiciones de extrusión homogénea normal, las fibras de vidrio se distribuyen uniformemente y mantienen una orientación constante en todas las zonas de la sección transversal; las tensiones de contracción se contrarrestan entre sí, manteniendo los perfiles rectos. Por el contrario, una plastificación insuficiente de la materia prima o fluctuaciones en la fluidez de la masa fundida provocan aglomeración local de fibras de vidrio, concentración de fibras en un lado y orientación desordenada en determinadas zonas.
Las zonas con alta concentración de fibras de vidrio tienen una gran rigidez y una contracción mínima, mientras que las zonas ricas en resina presentan una alta contracción y una gran capacidad de deformación. El desajuste de las tasas de contracción en ambos lados de una misma sección transversal curva directamente el perfil hacia el lado con mayor contracción y menor cantidad de fibras de vidrio. Este tipo de curvatura es un defecto estructural derivado de la heterogeneidad del material compuesto, manifestado como curvatura lateral unilateral persistente. Los productos de un mismo lote comparten la misma dirección de curvatura y un patrón de deformación uniforme; se trata de un problema secundario típico originado por un secado deficiente de la materia prima y una plastificación incompleta. Al mismo tiempo, los materiales reciclados, las impurezas y las materias primas con exceso de humedad alteran la fluidez de la masa fundida y dificultan considerablemente la dispersión de las fibras de vidrio, lo que incrementa notablemente la incidencia de defectos de curvatura respecto a los sistemas que utilizan material virgen.
III. Curvatura por contracción diferencial provocada por el espesor de pared asimétrico de las estructuras de sección transversal
La morfología de la sección transversal de la barra de rotura térmica es un factor intrínseco fundamental que determina la probabilidad de curvatura durante el conformado. Las estructuras tipo C e IC estándar, con espesor de pared simétrico y uniforme, presentan tasas de disipación de calor, cristalización y contracción básicamente homogéneas en toda la sección transversal, tensión equilibrada y un riesgo de curvatura extremadamente bajo. En comparación, las secciones transversales de forma especial, con grandes desviaciones de espesor de pared, nervios unilaterales, cambios bruscos de grosor y estructuras asimétricas, muestran diferencias notables de enfriamiento y contracción.
Las zonas de pared gruesa acumulan un gran volumen de masa fundida, disipan el calor lentamente, presentan un retraso en la cristalización y generan una contracción considerable tras el envejecimiento. Las zonas de pared delgada disipan el calor rápidamente, se solidifican de forma anticipada y finalizan su contracción precozmente. Después del conformado, las regiones de pared gruesa siguen contrayéndose lentamente y tiran de las regiones de pared delgada ya solidificadas, curvando y torsionando el perfil hacia el lado de pared gruesa. Las barras de rotura térmica con distribución desigual de nervios multicavidad, nervios de refuerzo unilaterales y diseño de sección transversal excéntrico suelen presentar esta tendencia de curvatura estructural. Se trata de un defecto mecánico inherente al diseño estructural y requiere corrección mediante compensación del molde y optimización del equilibrio de enfriamiento.
IV. La absorción de humedad y el desorden de componentes de la materia prima amplían la deformación por curvatura
El PA66 es altamente higroscópico. Un secado incompleto de la materia prima o la absorción de humedad durante el almacenamiento vaporiza el agua presente en la masa fundida y forma estructuras microporosas. Las masas fundidas húmedas presentan una plastificación desigual y una compactación heterogénea de la sección transversal. Tras el enfriamiento, las desviaciones de la tasa de contracción en las distintas zonas se intensifican, las pequeñas diferencias de tensión se amplían progresivamente y aparecen ligeros alabeos y curvaturas de arco.
Además, los cargas excesivas de carbonato de calcio y talco en materias primas no normalizadas alteran la uniformidad de la cristalización de la resina y la fibra de vidrio, desordenan las velocidades de cristalización local y dispersan la distribución de tensiones. Esto provoca curvaturas irregulares, torsiones y deformaciones onduladas de los perfiles, con pérdida total de la estabilidad de la rectitud. Las curvaturas originadas por los componentes de la materia prima no pueden repararse mediante ajustes posteriores de la máquina y se consideran un defecto intrínseco del material.
Conclusión
Los factores intrínsecos que generan la curvatura de las barras de rotura térmica se concentran en cuatro dimensiones: contracción anisotrópica del material, orientación desigual de la fibra de vidrio, estructuras de sección transversal asimétricas y desorden de los componentes de la materia prima. Estas deformaciones constituyen características técnicas inherentes de los materiales y las estructuras, una dificultad técnica habitual en la fabricación de barras de rotura térmica PA66GF25. Esto también explica por qué las barras de rotura térmica de alta precisión y gama alta deben basarse en una compensación precisa del molde y un control de proceso refinado.